Золотой, фиолетовый, синий – откуда на металле эти цвета, если к нему не прикасались ни кистью, ни печатью? Ответ спрятан в слое тоньше человеческого волоса. Разбираемся, как лазер создаёт цвет, почему оттенок меняется и что может его испортить.
Откуда берётся цвет без краски
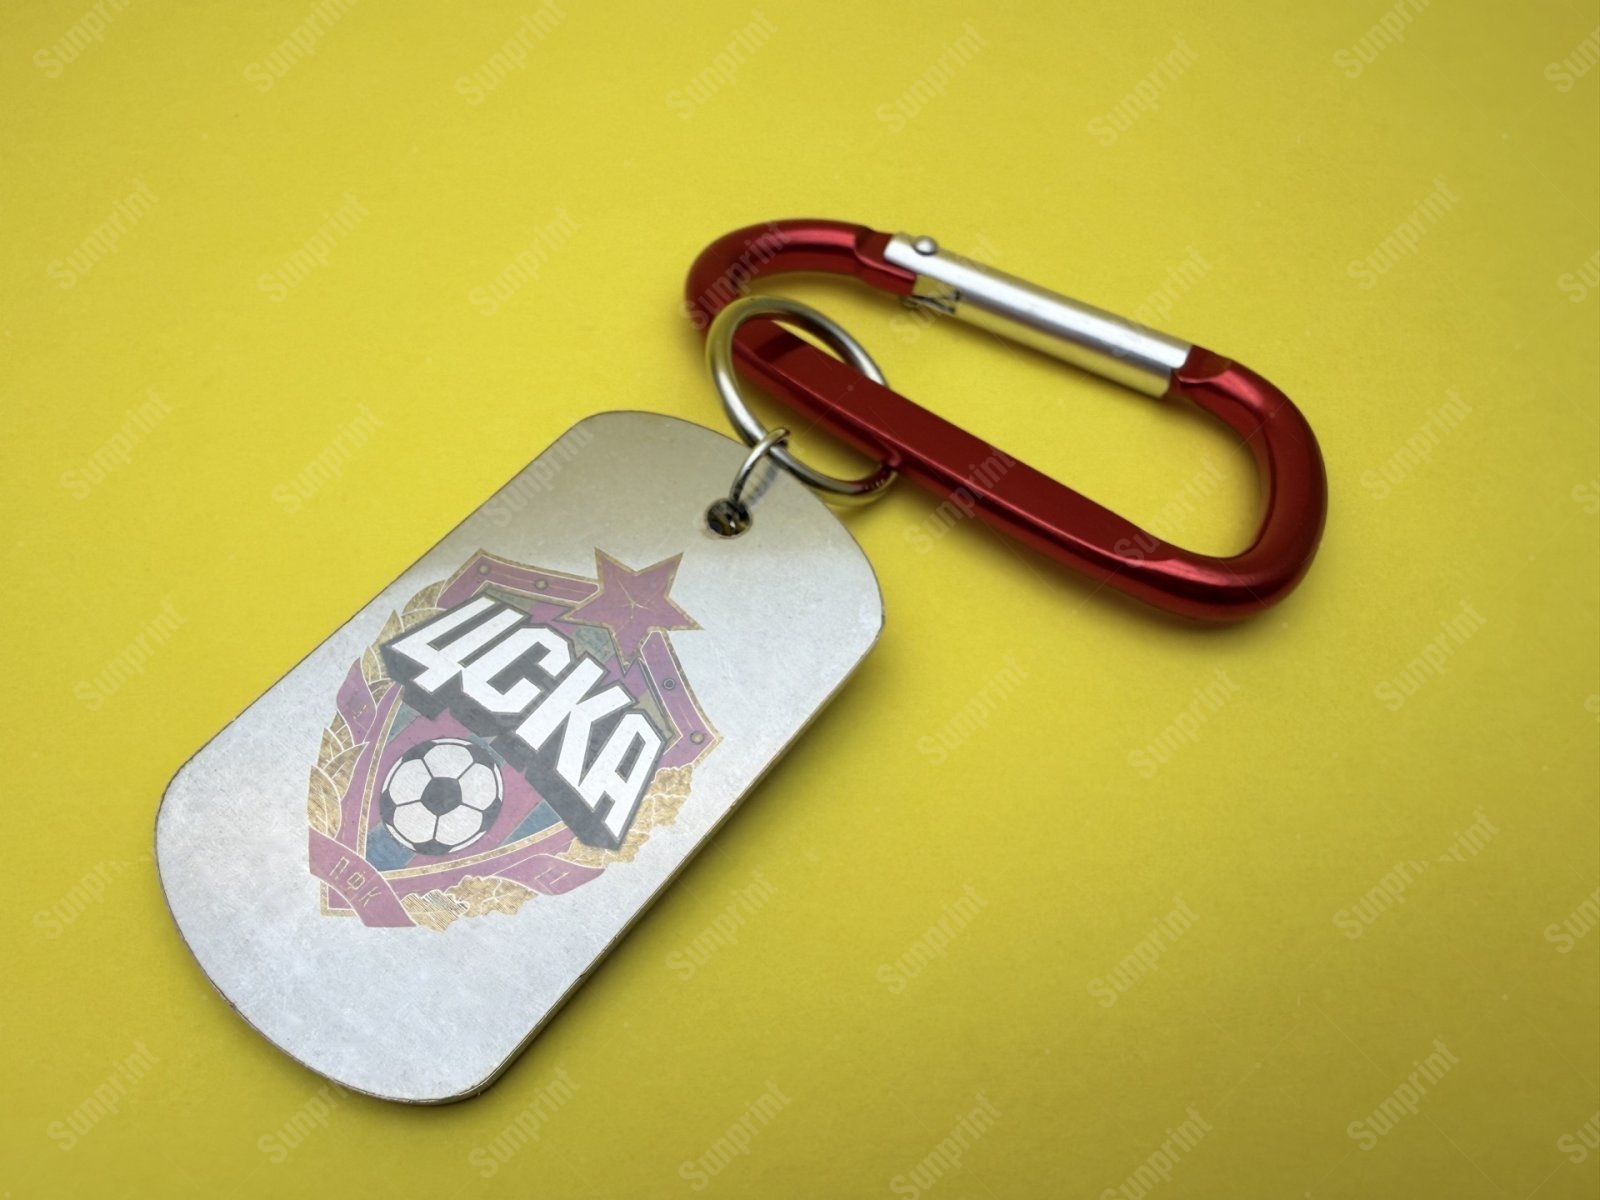
Нагрейте сталь – и на её поверхности постепенно появятся соломенные, коричневые, пурпурные и синие оттенки. Это цвета побежалости. Кузнецы давно использовали их как подсказку о нагреве металла. Причина – тончайшая прозрачная оксидная плёнка, которая образуется при взаимодействии горячей поверхности с кислородом воздуха.
Сам оксид не работает как цветной пигмент. Свет отражается и от верхней границы плёнки, и от металла под ней. Отражённые волны встречаются: одни длины волн ослабляют друг друга, другие усиливают. Такое сложение света называется интерференцией. Похожий эффект виден на мыльном пузыре или тонкой плёнке на воде.
Когда плёнка совсем тонкая, ослабляется сине-фиолетовая часть спектра и поверхность выглядит жёлтой. Плёнка растёт – меняется набор отражённых волн, появляются красные, пурпурные и синие тона. Поэтому один и тот же металл может выглядеть по-разному – без капли краски.
Почему оттенок зависит от температуры
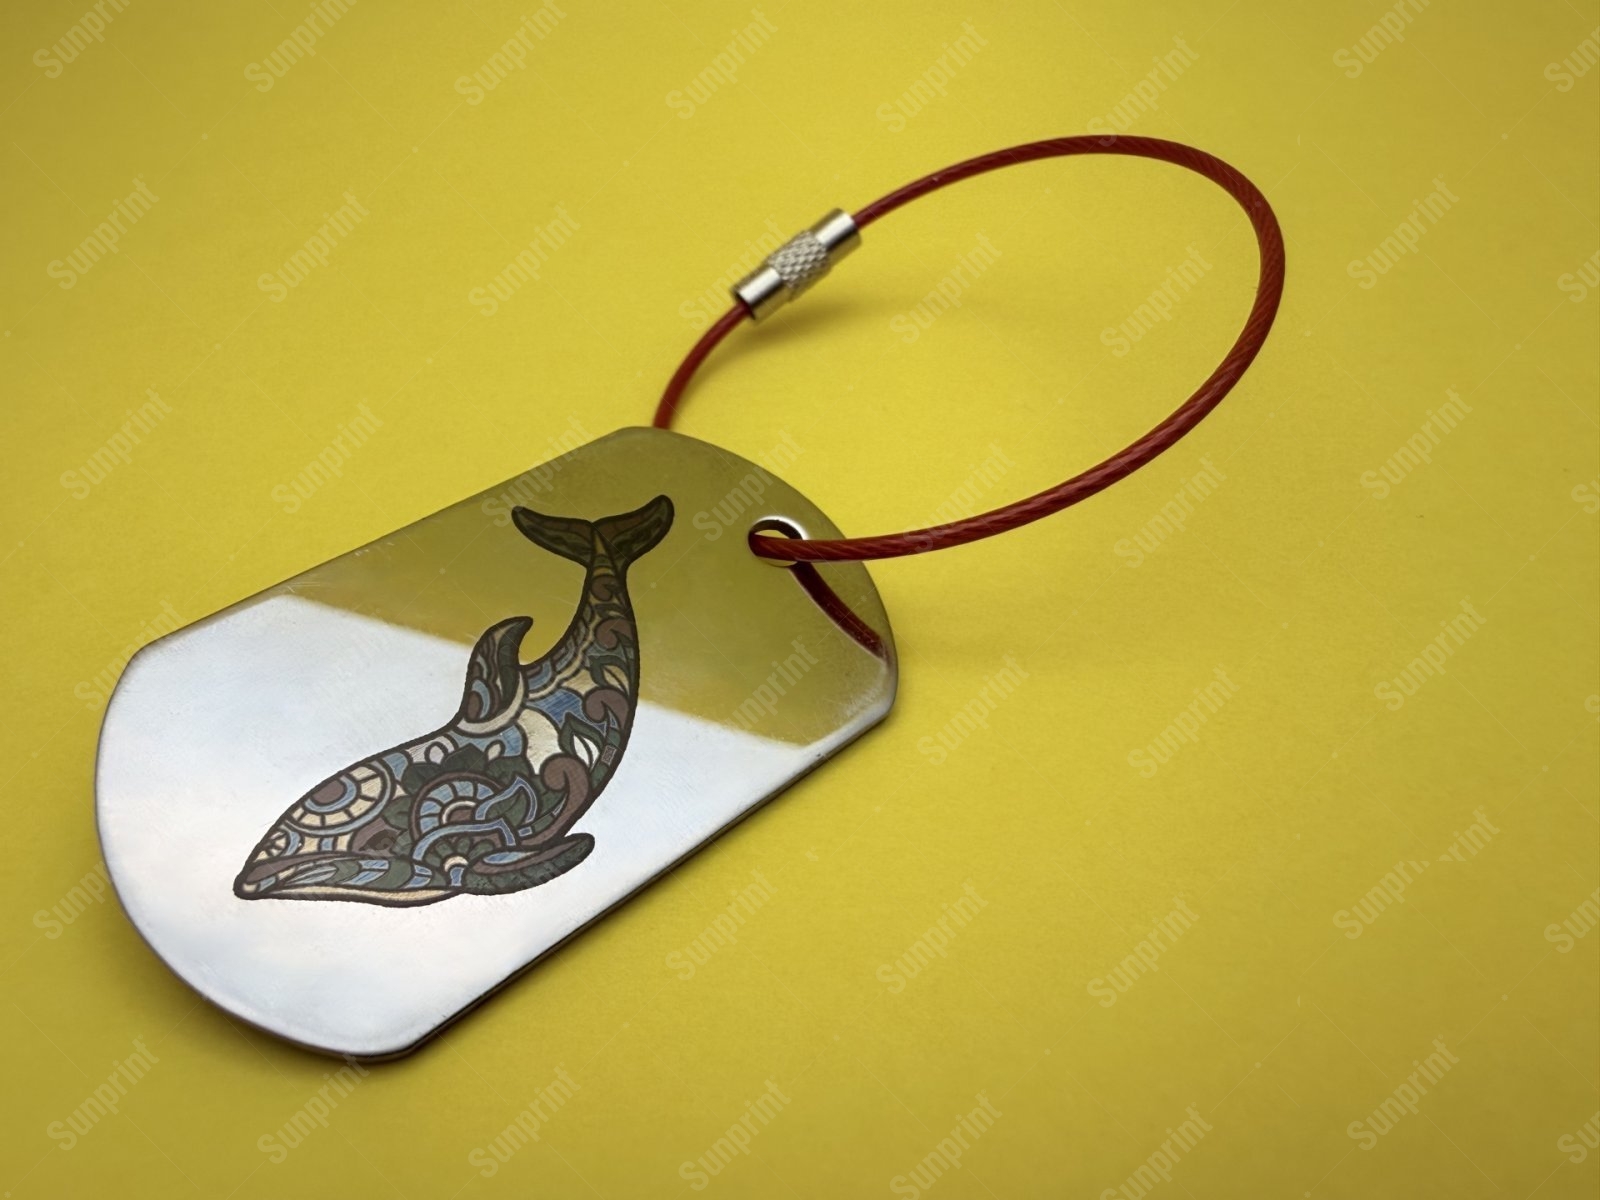
Чем сильнее и дольше нагрев, тем толще становится оксидная плёнка. Для обычной углеродистой стали справочники приводят такую ориентировочную шкалу:
- соломенный – около 220 °C;
- коричневый – около 240 °C;
- пурпурный – около 260 °C;
- синий – около 300 °C.
Нержавеющая сталь окисляется иначе. По данным Британской ассоциации нержавеющей стали (BSSA), для стали 304 бледно-жёлтый цвет соответствует примерно 290 °C, коричневый – 390 °C, тёмно-фиолетовый – 450 °C, синий – 540 °C.
Это не готовые настройки лазера. В таблицах речь о нагреве образца в определённых условиях. При локальной обработке результат зависит ещё и от состава сплава, времени воздействия, доступа кислорода и исходной поверхности. Полированная и шлифованная пластины могут показать разные оттенки даже при одинаковом режиме.
Что делает лазер – и при чём здесь МиниМаркер
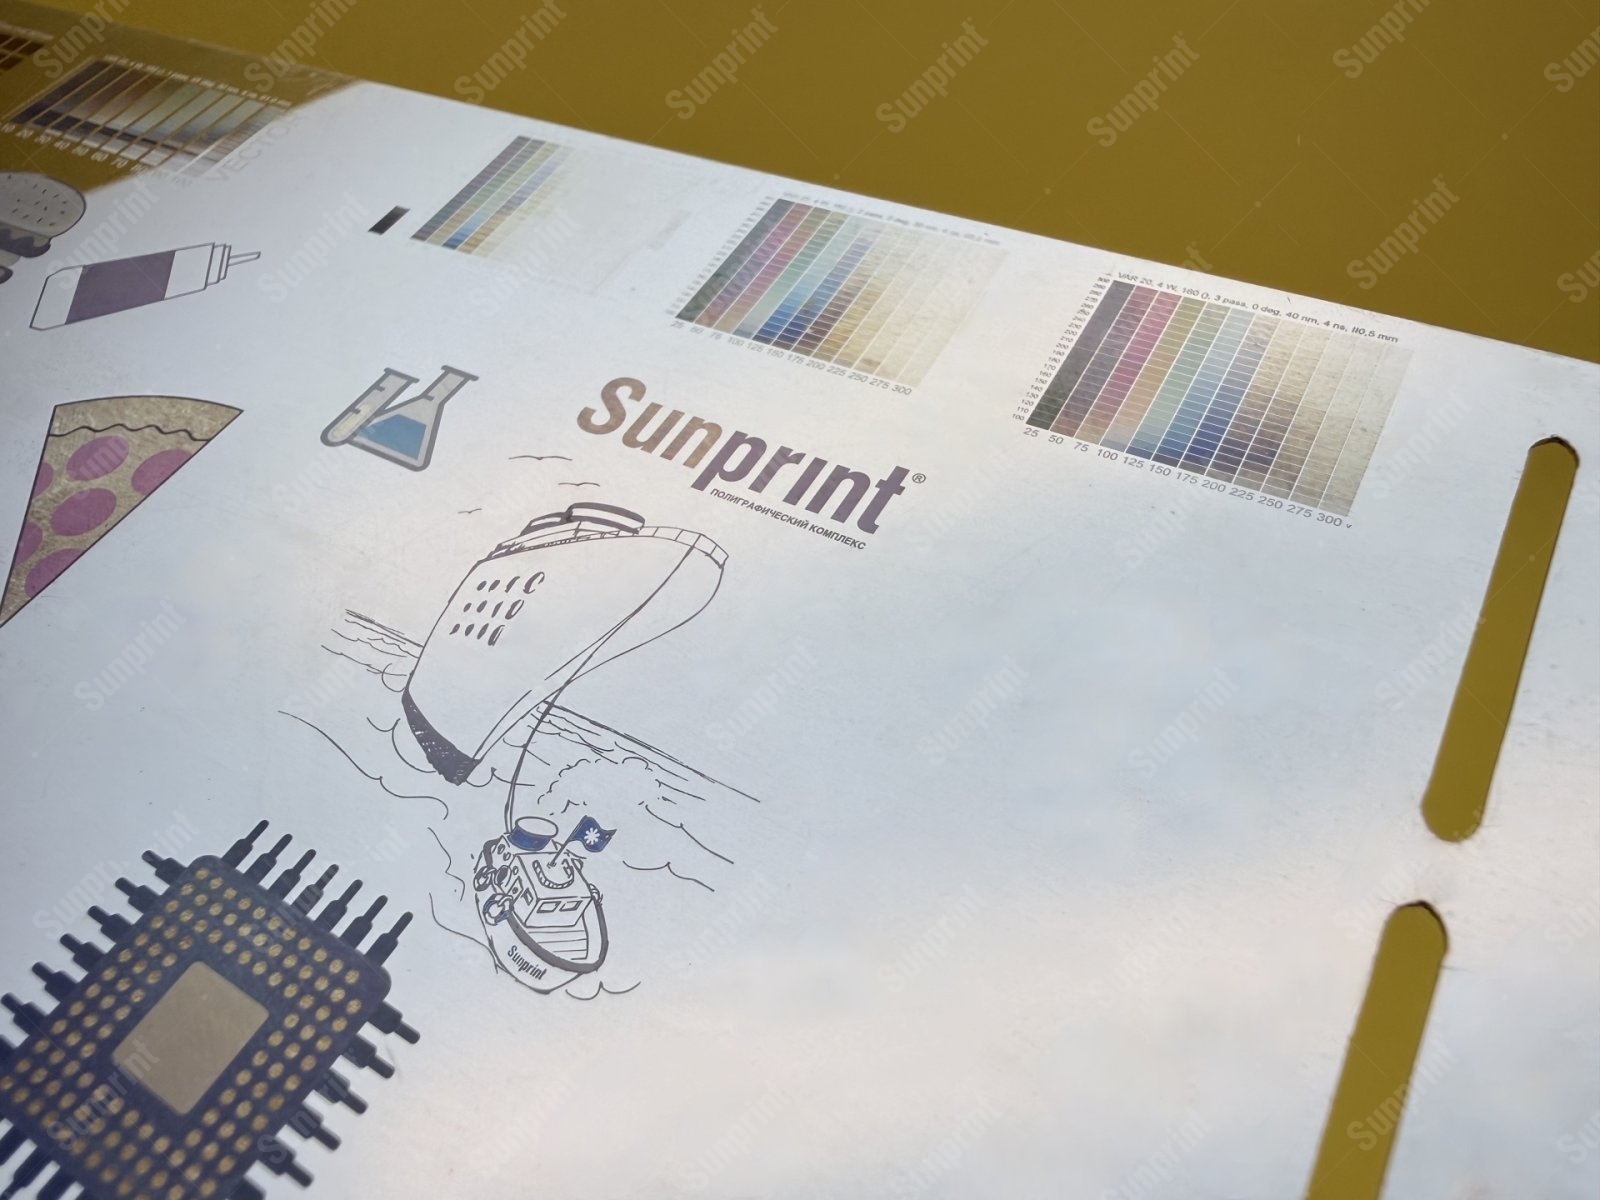
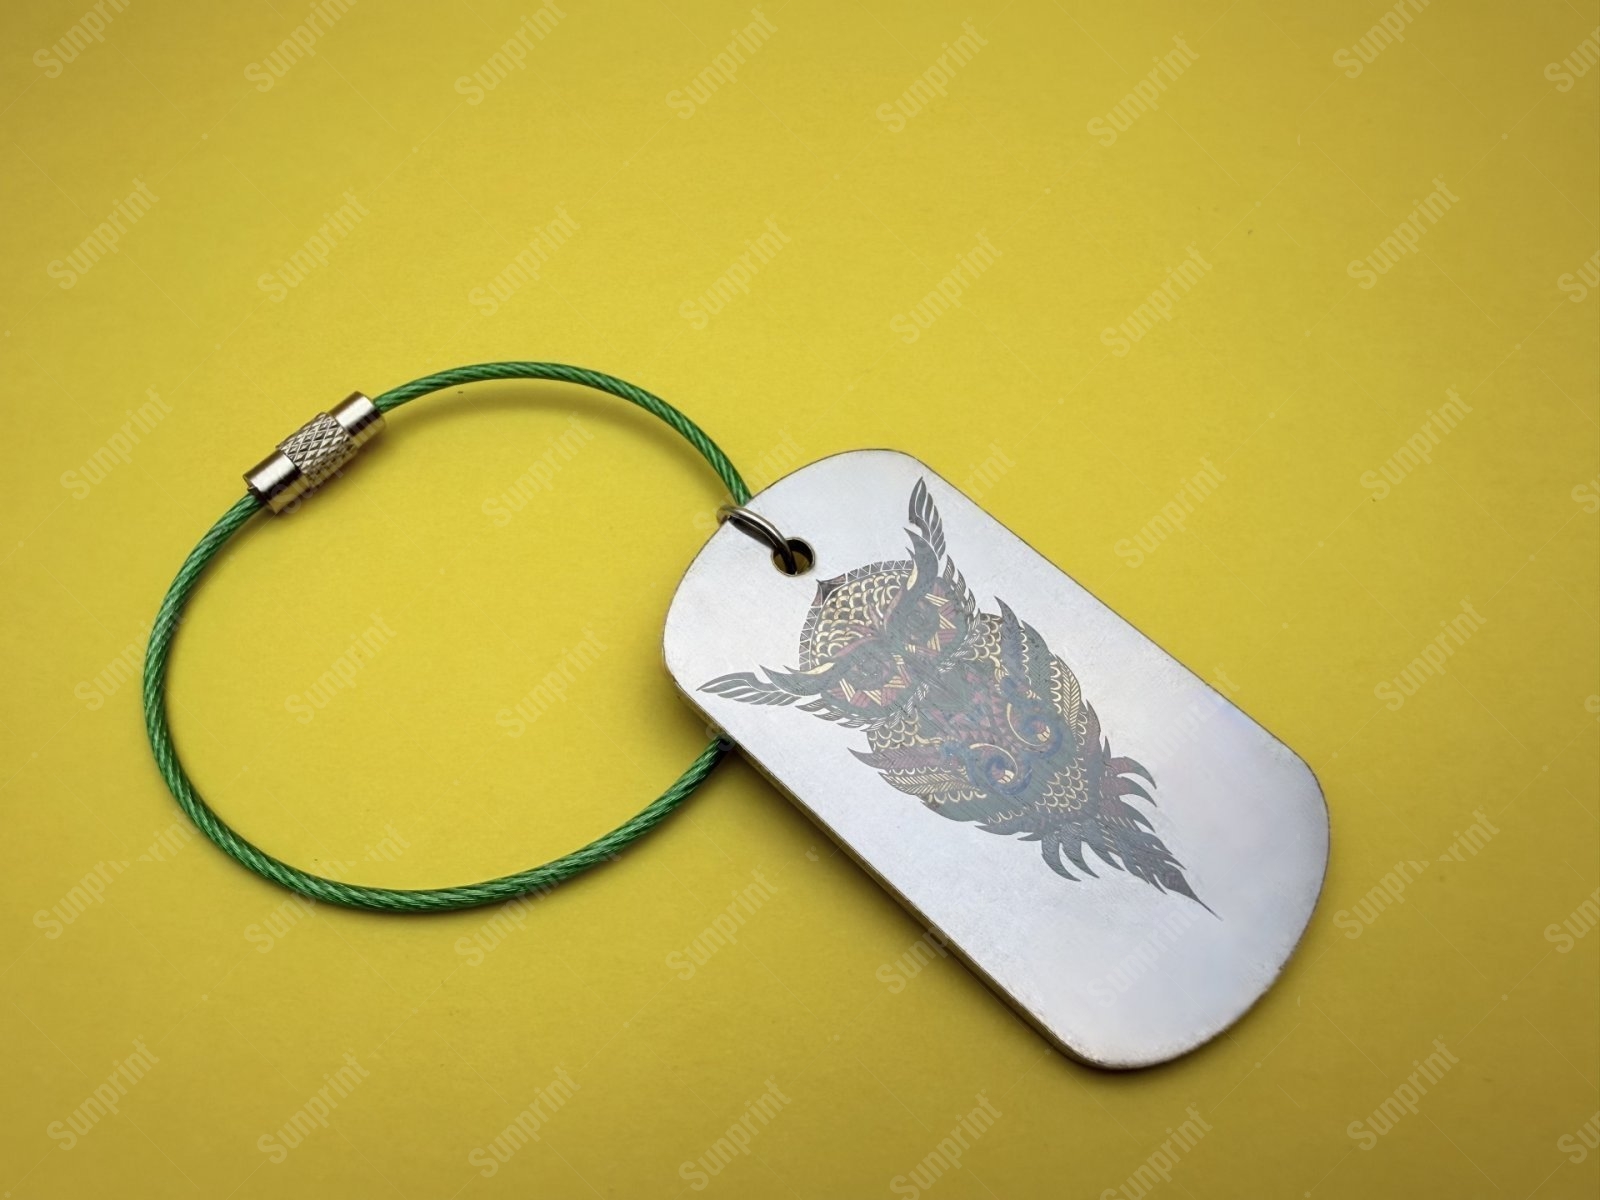
Лазер нагревает металл локально, только там, где проходит рисунок. Управляя воздействием, получают оксидный слой нужной толщины и вместе с ним – видимый оттенок. При таком способе цвет создаёт сама поверхность металла.
Здесь полезно различать процессы. При привычной гравировке луч может снимать покрытие или часть материала, и изображение получается за счёт контраста и рельефа. При цветной лазерной маркировке главная задача другая – сформировать тонкий оксидный слой. Глубокой выборки для появления цвета не требуется: металл остаётся гладким, просто окрашивается его поверхность.
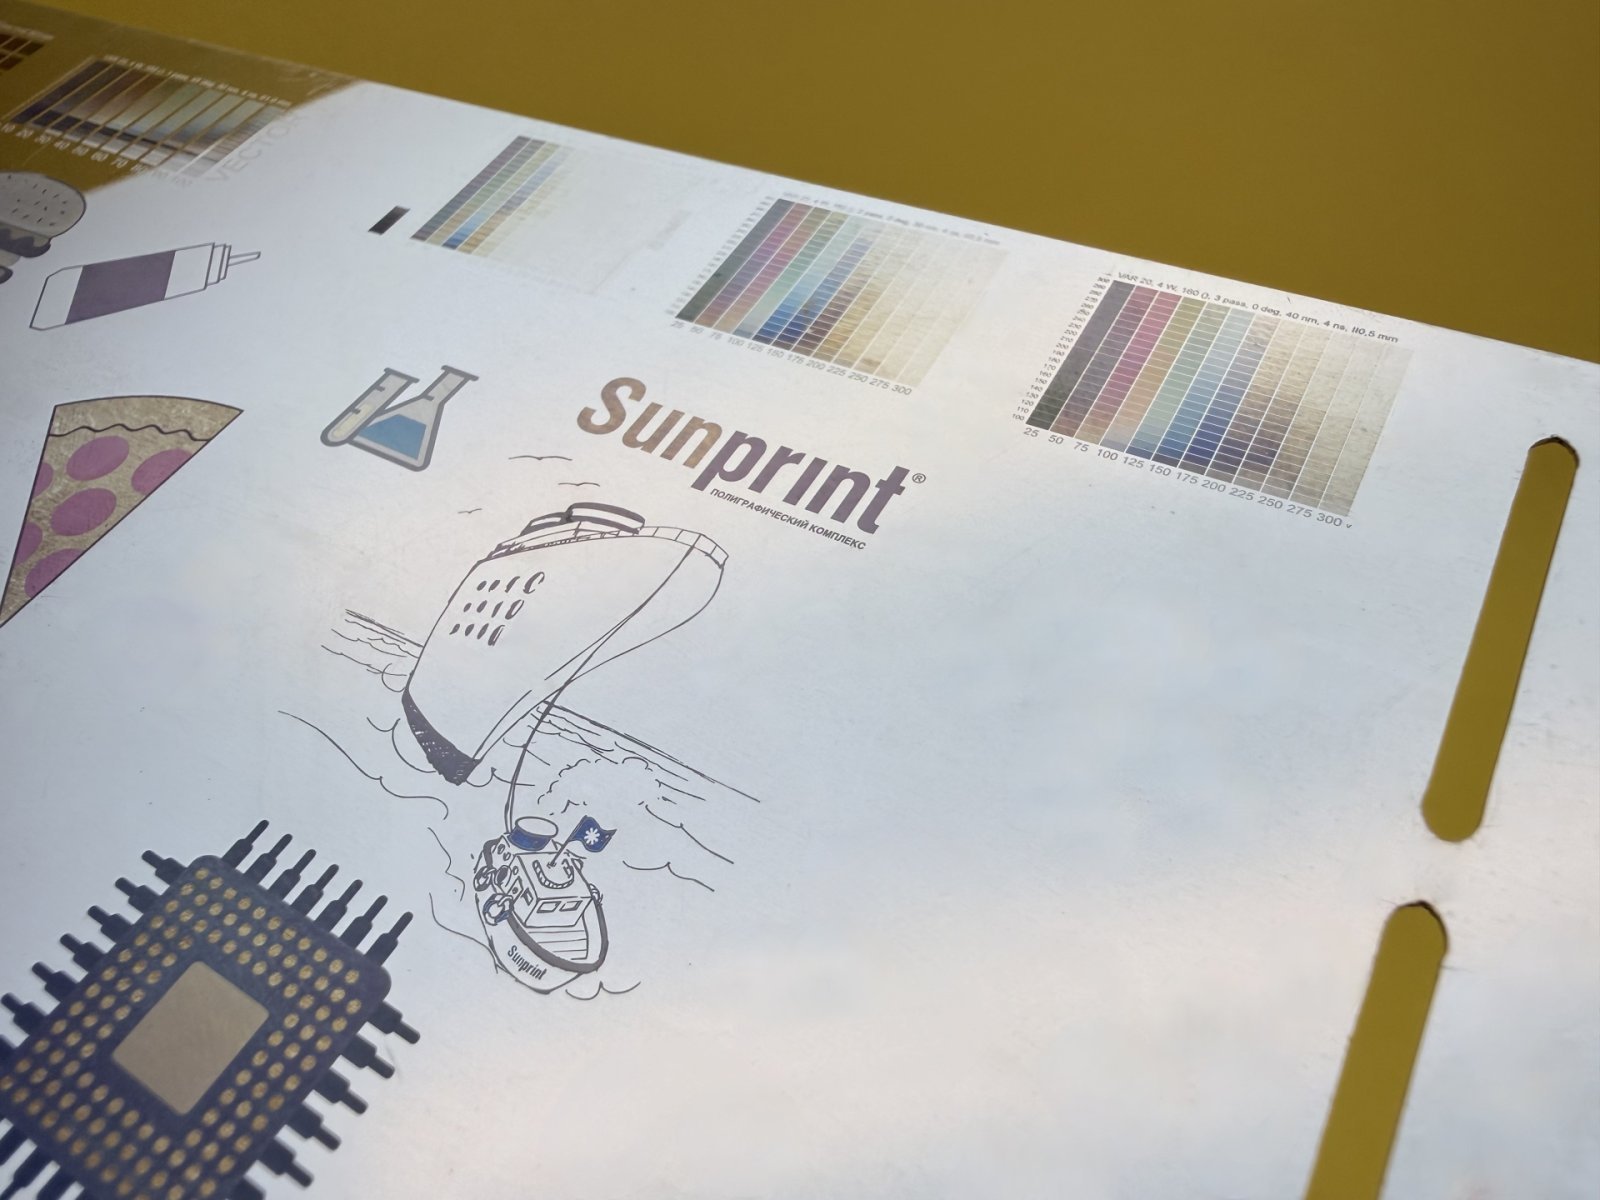
В Sunprint® мы проводим такие опыты на нашем МиниМаркере. Работаем с параметрами обработки и смотрим, как меняется цвет на металле. Другие возможности нашего оборудования собраны на странице гравировки.
На каких металлах проявляется эффект
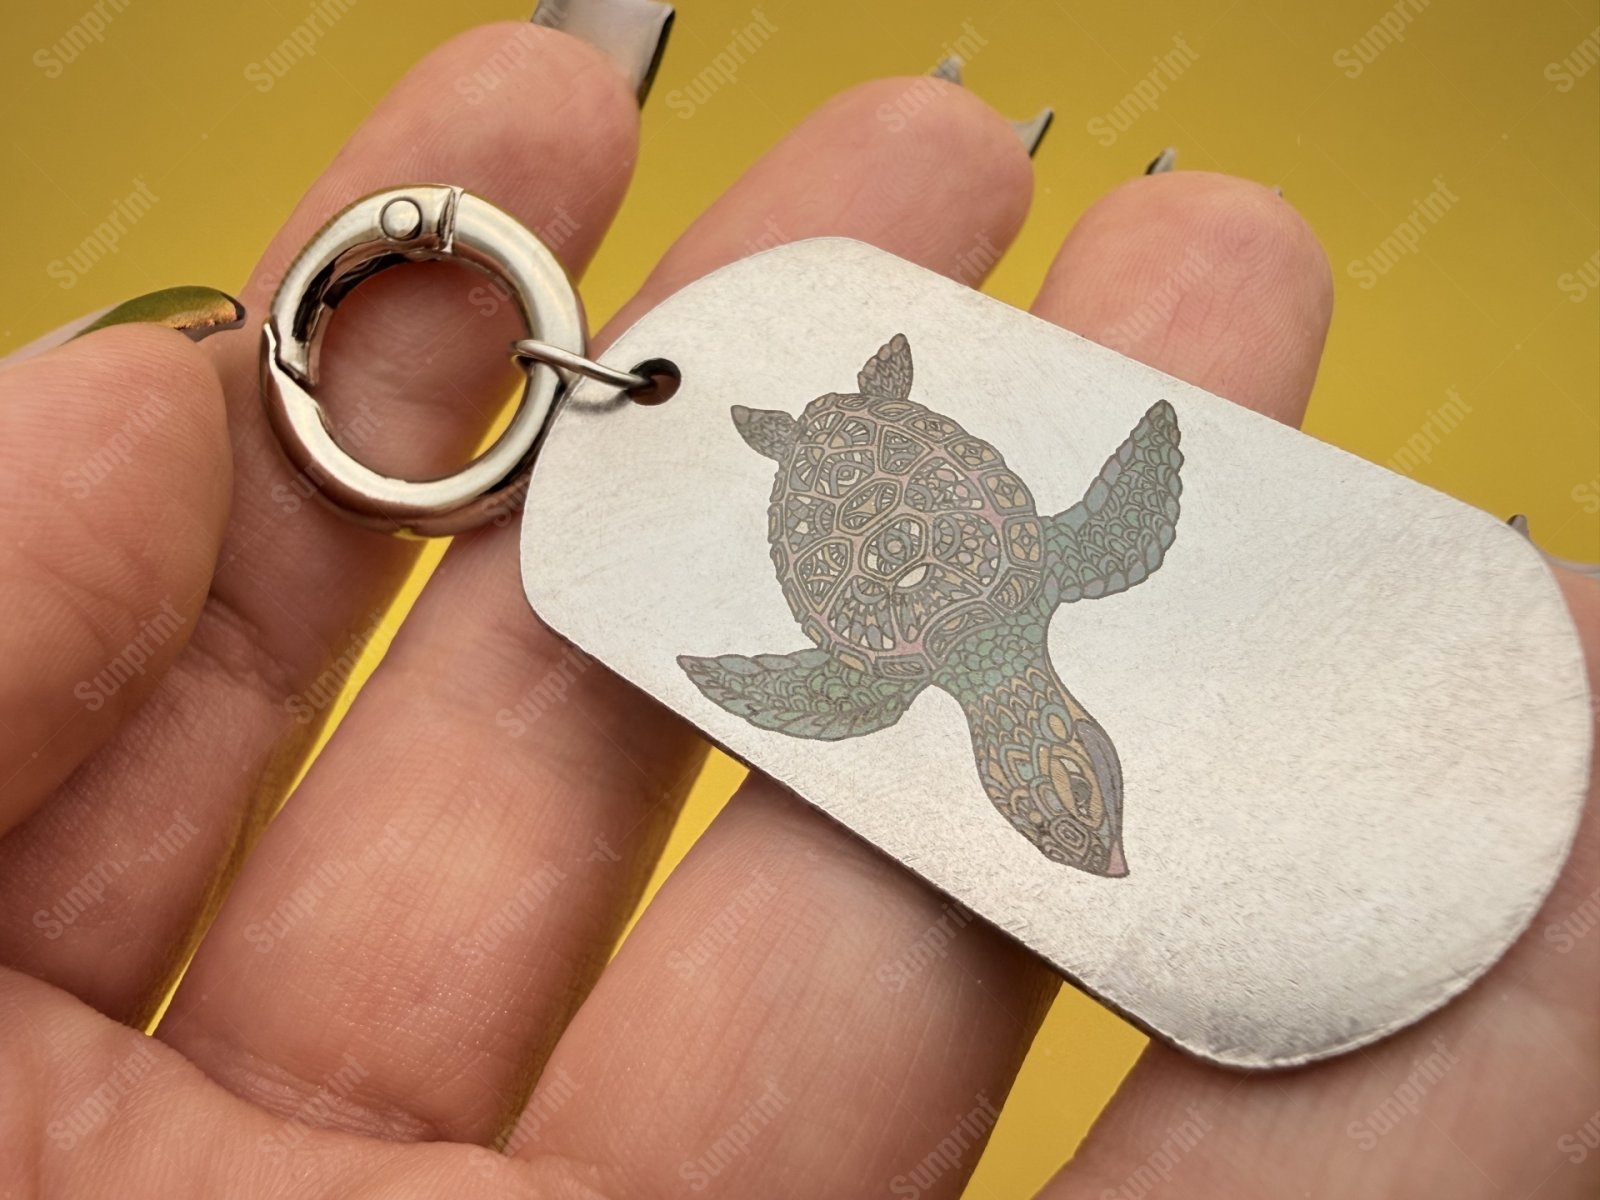
Нержавеющая сталь. На ней получают золотистые, коричневые, фиолетовые и синие оттенки. Точный вид зависит от марки стали и подготовки поверхности. Нельзя взять две разные заготовки и обещать, что цвет совпадёт без пробы.
Титан. Оксид титана позволяет получить широкую палитру ярких цветов. Принцип знаком и по анодированию: меняется толщина оксидного слоя – меняется видимый цвет. Лазер создаёт этот эффект локально, по рисунку.
Алюминий с цветным анодным покрытием. Его часто оформляют другим способом: луч снимает уже существующее покрытие, и изображение выглядит светлым на цветном фоне. Это не тот же процесс, что образование цветов побежалости. Как это выглядит на партии бутылок, мы показывали в отдельном кейсе.
Почему нельзя просто выбрать цвет по Pantone
Лазер не смешивает пигменты по рецепту. Оттенок складывается из свойств оксидной плёнки, самого металла и того, как обработана поверхность. Влияют даже угол зрения и освещение: интерференционный цвет может выглядеть по-разному при повороте изделия.
Поэтому цветную маркировку лучше воспринимать как палитру металла, а не как печать с гарантированным попаданием в фирменный Pantone. Если важен конкретный оттенок, сначала оценивают пробу на том материале, который будет использован.
Что происходит с цветом при использовании
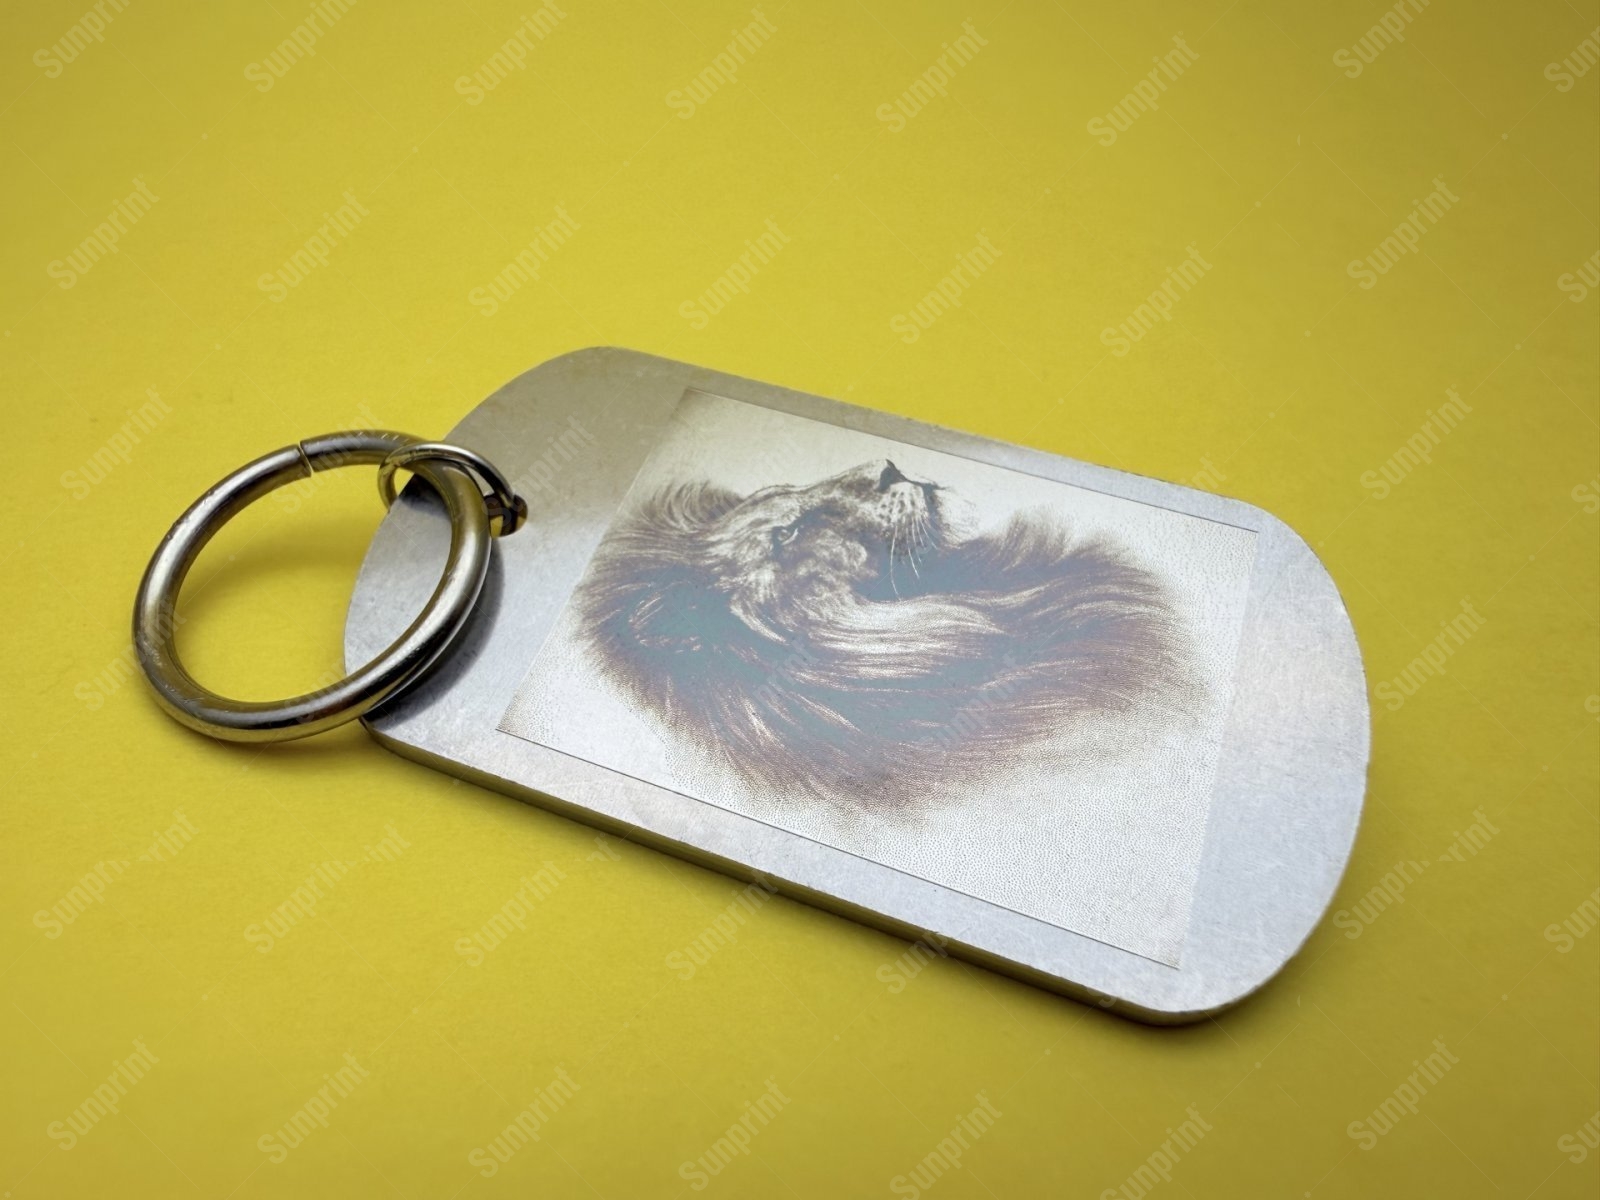
Оксидная плёнка связана с поверхностью металла, поэтому ей нечему отслаиваться как наклейке. Но слой очень тонкий. Абразив, полировальная паста или постоянное трение могут изменить его толщину – и вместе с ней цвет.
Есть и менее очевидный нюанс. Нержавеющая сталь защищена от коррозии пассивным слоем, в котором важен хром. BSSA предупреждает: сильный нагрев и цвета побежалости в некоторых условиях могут снижать коррозионную стойкость стали. Исследования лазерной цветной маркировки также связывают результат с толщиной оксида и режимом обработки. Это не означает, что любой предмет с цветным рисунком заржавеет. Это повод бережнее обращаться с обработанной областью.
Как ухаживать за цветной маркировкой
- Мягкое мытьё. Тёплая вода, мягкое моющее средство, затем ополаскивание и вытирание насухо – базовый уход за нержавеющей сталью, который рекомендует BSSA.
- Без абразивов. Порошки, жёсткие губки и полировальные пасты способны поцарапать поверхность и изменить цветной слой. Стальная мочалка может оставить частицы обычной стали, а затем и ржавые точки.
- Без хлора и кислотных чистящих средств. Гипохлорит и соляная кислота могут вызвать пятна и точечную коррозию нержавейки. Если средство попало на изделие, его следует сразу тщательно смыть.
- Ручная мойка предпочтительнее. Для изделия с тонким цветным слоем она бережнее длительного горячего цикла посудомоечной машины и сильных моющих составов.
- Не оставлять соль и уксус надолго. Концентрированная солёная и кислая среда со временем повышает риск точечной коррозии; после контакта поверхность лучше ополоснуть.
Коротко
- Цвет при лазерной маркировке металла создаёт оксидная плёнка, а не краска.
- Оттенок возникает из-за интерференции света и зависит от толщины плёнки.
- На результат влияют температура и время воздействия, состав сплава, доступ кислорода и фактура поверхности.
- Нержавеющая сталь и титан дают разную палитру; точный Pantone этим способом не воспроизводят.
- Цветной слой стоит защищать от абразивов, полировки и агрессивных чистящих средств.
Вопросы и ответы
Цветная гравировка – это краска?
Нет. Видимый цвет создаёт тонкий оксидный слой на металле. Пигмент на поверхность не наносят.
Почему один и тот же рисунок выходит разного цвета?
На оттенок влияют не только параметры лазера, но и сплав, исходная фактура, толщина оксида и освещение. Поэтому пробу оценивают на конкретном материале.
Можно ли получить точный цвет по Pantone?
Нет. Интерференционный цвет зависит от поверхности и угла зрения. Это другая палитра, чем у печати красками.
Чем цветная маркировка отличается от обычной гравировки?
При обычной гравировке луч может снять покрытие или часть металла. В цветной маркировке видимый результат создаёт тонкий оксидный слой без глубокой выборки материала.
Можно ли мыть изделие с цветной маркировкой?
Да, бережно: вручную, мягким средством, без абразивов и полировки. Это помогает сохранить тонкий цветной слой.
Источники
- «Цвета побежалости» – справочная статья.
- «Thin-film interference» – справочная статья об интерференции в тонких плёнках.
- British Stainless Steel Association (BSSA), «Heat Tint Colours on Stainless Steel Surface Heated in Air».
- British Stainless Steel Association (BSSA), «Care and Maintenance of Stainless Steel».
- Laakso и соавторы, ICALEO 2008, исследование коррозионной стойкости и износа при цветной лазерной маркировке.
- Westin и соавторы, ICALEO 2009, исследование влияния цветной лазерной маркировки на коррозионную стойкость стали.
- Kosec и соавторы, Coatings, 2019, том 9, статья 375 – исследование цветов на титане.
- Материал о цвете анодированного титана и толщине оксидного слоя, STERC.